
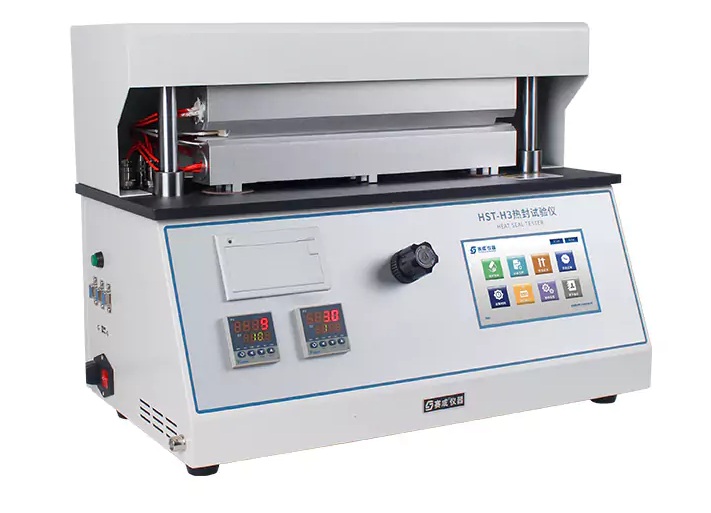
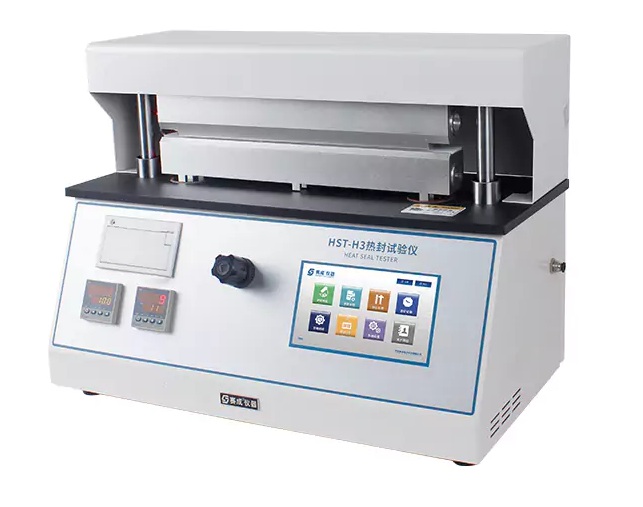


HST-H3 предназначен для получения термосварных швов с заданными параметрами. Прибор позволяет изменять режим нагрева, усилие прижатия через настройку давления и длительность запаивания, чтобы определить подходящие условия соединения конкретного материала. Оборудование используют при разработке упаковки, сравнении плёночных структур и подготовке образцов для дальнейшего контроля качества сварного соединения.
Функциональные возможности
- Сенсорный экран диагональю 7 дюймов обеспечивает доступ к настройкам и управлению испытанием.
- Система поддержания постоянной температуры предназначена для стабилизации нагрева в процессе запаивания.
- Синхронизированный пневматический привод нижнего узла способствует равномерному распределению давления при смыкании губок.
- Алюминиевые сварочные губки обеспечивают равномерный прогрев контактных поверхностей.
- Температура верхней и нижней губок регулируется раздельно, что позволяет создавать различные сочетания условий нагрева.
- Удлинённая рабочая зона позволяет запаивать образцы разных форматов в пределах размеров установленной оснастки.
- Защитные конструктивные решения снижают риск ожогов и утечек в процессе эксплуатации.
- Запуск цикла выполняется вручную или педальным переключателем.
- Микропринтер позволяет получать бумажные распечатки данных испытаний.
Принцип работы
Перед началом испытания оператор задаёт температуру сварочных губок, давление и время выдержки. Подготовленный материал размещают между верхней и нижней контактными поверхностями. После запуска прибор автоматически выполняет цикл прижатия и нагрева в соответствии с установленными параметрами. Последовательно изменяя настройки, можно получить серию швов для сравнения и последующего определения подходящего режима термозапаивания.
Материалы и варианты применения
Основная область применения HST-H3 — термозапаивание полимерных и многослойных упаковочных материалов. К ним относятся пластиковые, композитные, бумажно-полимерные, соэкструдированные и металлизированные плёнки, а также структуры на основе алюминиевой фольги при наличии термосвариваемого слоя. Испытания могут проводиться как с гладкими материалами, так и с образцами, имеющими декоративный рисунок. Исполнение контактной поверхности и ширину шва подбирают с учётом задачи; нестандартная оснастка изготавливается по согласованию.
Запайка крышек порционных стаканчиков: при использовании индивидуальной оснастки стаканчик устанавливают в нижнюю форму, а верхний круглый сварочный элемент соединяет крышку с его краем. Размеры формы должны соответствовать конкретной таре.
Запаивание гибких пластиковых туб: открытый конец тубы размещают между губками и герметизируют термосвариванием при выбранных параметрах.
Стандарты испытаний
В предоставленном описании для HST-H3 указаны ASTM F2029, QB/T 2358 и YBB 00122003. Применимость конкретного документа определяется материалом, задачей испытаний и используемой методикой.
Технические характеристики HST-H3
| Параметр | Значение |
| Температура термозапаивания | От комнатной температуры до 300 °C |
| Точность регулирования температуры | ±0,2 °C |
| Продолжительность запаивания | 0,1–999,9 с |
| Давление запаивания | 0,05–0,7 МПа |
| Размер сварочной зоны | 330 × 10 мм; возможно индивидуальное исполнение |
| Нагрев | Двусторонний; одностороннее исполнение — опция |
| Давление подаваемого газа | 0,05–0,7 МПа; внешний источник не входит в комплект |
| Подключение газа | Полиуретановая трубка Ø6 мм |
| Габариты, Д × Ш × В | 536 × 335 × 413 мм |
| Электропитание | 220 В переменного тока, 50 Гц; адаптация к местным требованиям — по согласованию |
| Масса нетто | 40 кг |
Комплектация и подключение
В стандартную поставку входят термозапайщик HST-H3, микропринтер и педальный переключатель. Дополнительно доступны специализированное программное обеспечение и кабель связи. Для работы требуется внешний источник газа, который пользователь подготавливает самостоятельно. Подключение выполняется полиуретановой трубкой диаметром 6 мм.
